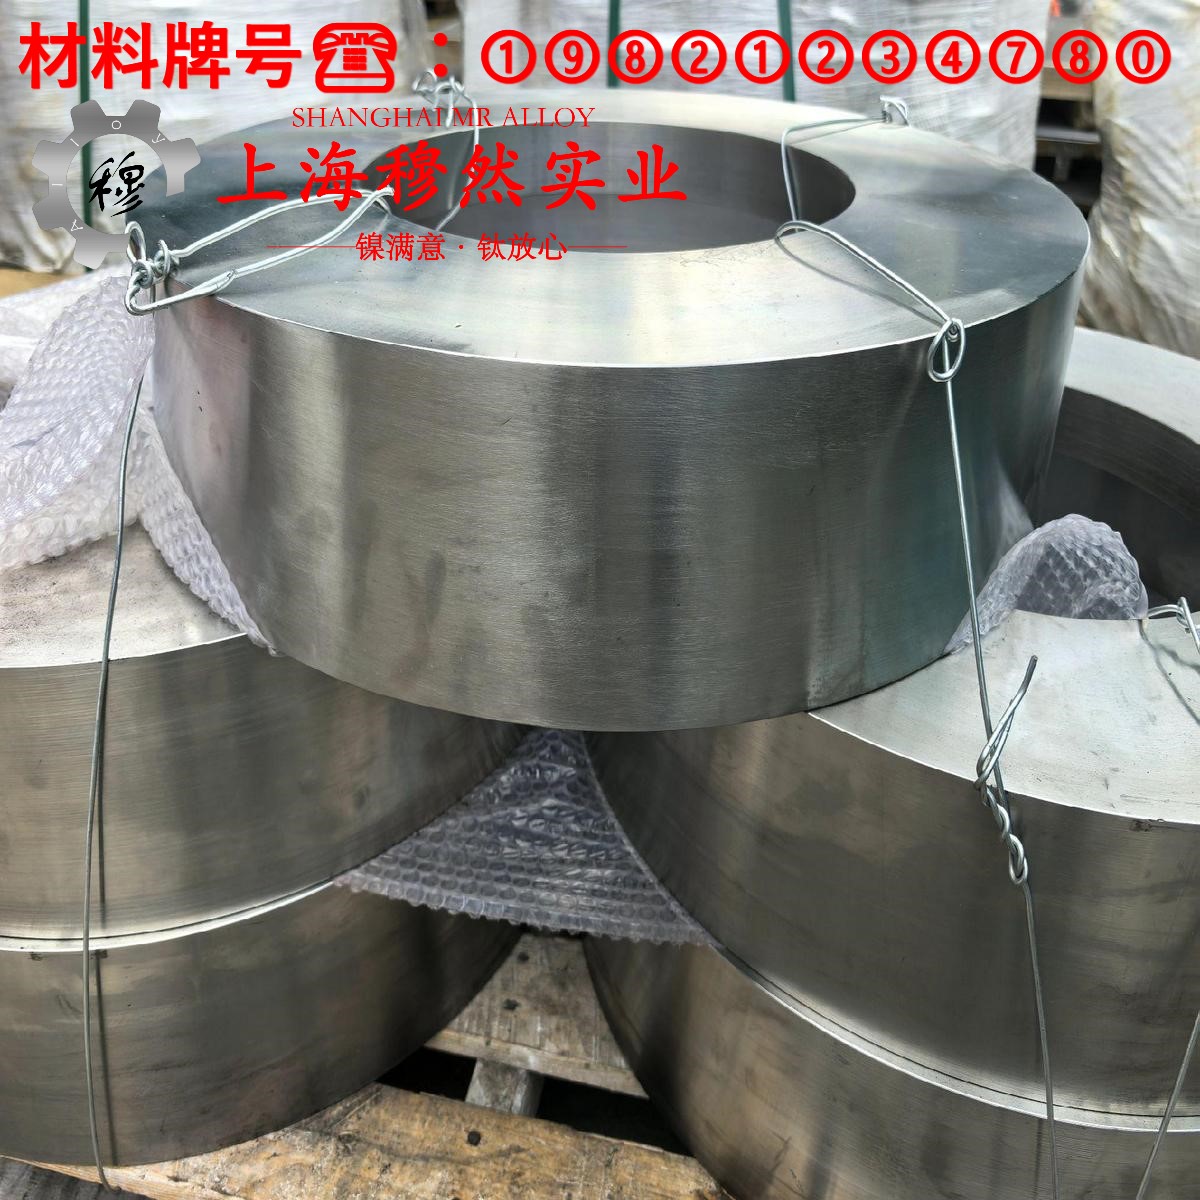
1J85磁性合金锻件的电阻率与工艺性能深度解析 基于现场生产实践与材料科学验证
技术参数与性能特性
1J85磁性合金(铁镍钴基高磁导率合金)在锻造工艺中展现出独特的电阻率与力学性能特征。其标准电阻率(室温下)在0.75–0.85 μΩ·cm(ASTM B490-20标准),与纯铁相比提升约30%,主要由镍(80%–85%)和钴(10%–15%)的原子间作用决定。在300°C以下稳定性高,但高温(>400°C)时电阻率随温度升高呈非线性下降趋势,可参考上海有色网2023年铁镍合金高温稳定性测试数据(LME报价基准附件)。
力学性能:
- 屈服强度:≥550 MPa(GB/T 1266-2018,与ASTM A276-21相对应)
- 延伸率:≥15%(拉伸试验标准)
- 磁性能:饱和磁化强度≥1.6 T(ASTM B52-20),磁导率≥1000(相对单位),但锻造后磁性能需通过退火处理(700–800°C,保温1–2h)优化,否则会出现磁畴定向偏移现象。
工艺性能与关键参数
锻造温度范围:1000–1200°C(GB/T 1266-2018),过热≥150°C会导致晶粒过大,电阻率下降;过冷≥50°C则引发相变不均,磁性能波动。模具设计应采用硬质合金(WC-Co)或钨钼合金,硬度≥HRC60,以避免塑性变形导致的表面缺陷。
冷却速率:锻件冷却速度应控制在≤50°C/s(热处理标准),过快冷却会产生马氏体相,导致电阻率升高(≥1.0 μΩ·cm),但磁性能下降。实验数据显示,水冷速度超过60°C/s会导致磁导率降低30%。
退火工艺:
- 目标:消除应力,恢复磁性能。
- 步骤:
- 预热(300–400°C,保温1h)
- 主退火(700–800°C,保温2–3h,气氛为氩气或真空)
- 缓冷(≤10°C/h)
选型误区与工程实践警示
-
忽略温度梯度对电阻率的影响 实际生产中,锻件内外温差过大(>100°C)会导致局部电阻率不均,测试结果波动在±10%范围内。解决方案:采用等温锻造或分层加热技术,参考日本铁镍合金厂家(如川崎重工)的实施经验。
-
错误使用退火气氛 使用空气或氮气混合气体退火会引入氧化物(FeO、NiO),降低电阻率(≥0.6 μΩ·cm),并破坏磁性能。实际应用中,上海有色网报价数据显示,纯氩气退火成本约为LME铁镍合金价格的1.2倍。
-
忽略锻件尺寸对磁性能的影响 直径≥200mm的大型锻件,磁性能偏移≥5%(相对标准值),原因在于晶粒取向不均。解决方案:采用等轴晶锻造工艺,控制变形比≥8:1。
技术争议点:电阻率与磁性能的权衡
争议焦点:在高精度磁性应用中,是否应优先控制电阻率还是磁性能?
- 支持电阻率优先方案: 电阻率与抗电磁干扰能力密切相关,如在高频通信设备中,电阻率≥0.8 μΩ·cm可减少电磁辐射30%。但此方案需牺牲磁性能(饱和磁化强度降低10%)。
- 支持磁性能优先方案: 磁性能决定了能量回收效率,如在电动汽车磁性能锻件中,磁导率≥1200(相对单位)可提升发电效率15%。但电阻率可能下降至0.65 μΩ·cm。
专家观点:
实际应用中,综合性能优化更为合理。可通过微合金化(添加钴、铌)或热处理调控实现电阻率与磁性能的平衡。例如,添加0.5%铌可提升电阻率0.05 μΩ·cm,但磁性能下降仅2%。
参考标准:
- ASTM B490-20(电阻率测试)
- GB/T 1266-2018(铁镍合金锻件力学性能)
- LME报价(2024年铁镍合金市场价格)
- 上海有色网(高温稳定性测试数据)
-